

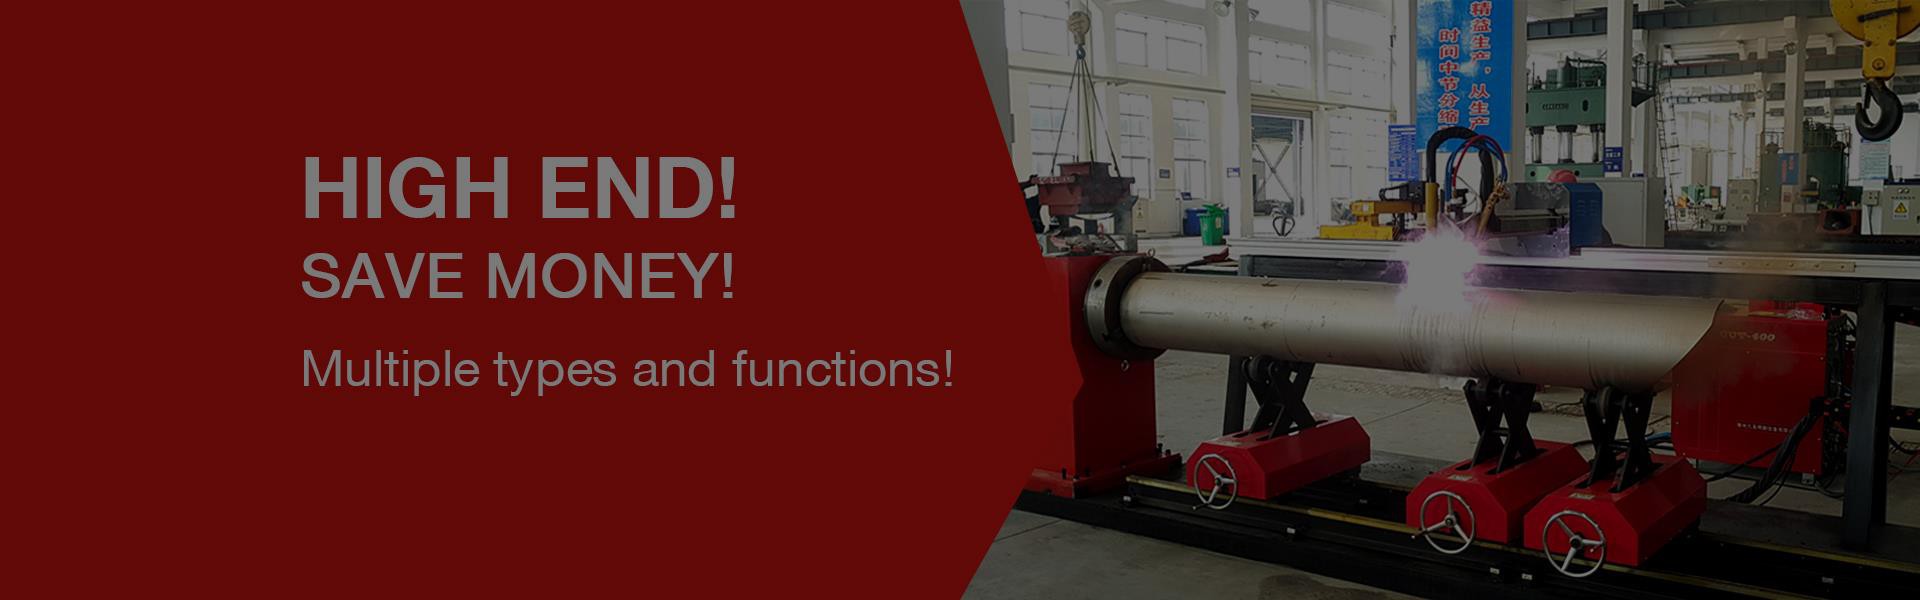

Equipo de máquina cortadora de tubos CNC Introducción y ventajas
La máquina cortadora de tuberías CNC es una tubería de acero y una tubería de metal no ferroso en la combinación del orificio de la línea transversal, el extremo de la línea transversal, el codo (sección de arroz de camarón) para el cálculo automático y el equipo de corte. La máquina es ampliamente utilizada en la construcción, química, construcción naval, ingeniería mecánica, metalurgia, electricidad y otras industrias de corte y procesamiento de piezas de estructura de tuberías. La mayor parte de este tipo de procesamiento en el pasado se usaba para hacer modelos, guiones, muestras artificiales, corte manual, molienda artificial y otros procesos operativos complejos y hacia atrás.

La máquina cortadora de líneas cruzadas de tuberías CNC se compone principalmente de sistema de control, sistema de brazo, dispositivo de accionamiento, dispositivo de sujeción, dispositivo de soporte, riel, sistema de línea de gas, gabinete de control, estación del operador GG, etc. Puede estar equipado con un sistema de corte por llama (incluida la pieza de precalentamiento) como sistema de corte principal. Si el usuario necesita cortar tubos de acero inoxidable y metales no ferrosos, la máquina puede equiparse con sistema de corte por plasma de aire, como sistema de corte principal o como sistema de corte auxiliar. Hay algunas características especiales del cortador de líneas cruzadas:
1 ,. en la parte del mandril giratorio, el uso de la estructura del rodillo, para garantizar que el mandril sujete las piezas de trabajo al mismo tiempo, de modo que las piezas de trabajo puedan moverse verticalmente sin problemas.
2. en la parte del mandril de alimentación del sistema de sujeción flotante, puede compensar la desviación del eje central de la pieza de trabajo. Incluso si las piezas de la tubería tienen una gran insistencia, aún se puede obtener una mejor precisión. Cuando la pieza de trabajo gira a alta velocidad, se puede controlar entre controles para evitar eficazmente la tensión mecánica de la placa. Esto se debe a que las tuberías de acero están aprobadas en fábrica con ciertas desviaciones, como desviaciones del espesor de la pared y desviaciones de flexión. Estos crean la tensión mecánica correspondiente en la placa de la tarjeta a medida que giran.
3. Máquina de corte transversal debido a los dos mandriles coaxiales, lo que hace que la pieza de trabajo después de sujetar los extremos izquierdo y derecho automáticamente en el mismo eje, solucione el error causado por la sujeción del tubo de acero. Cuando la tubería de acero gira, la tubería de acero mejora enormemente debido al problema de golpes en el sitio de corte cuando el mandril giratorio sujeta la tubería de acero y la restringe, de modo que la tubería de acero vuelve a ajustarse al eje central del mandril aquí. Y la antorcha se corta principalmente cerca de la placa de la tarjeta giratoria, por lo que es fácil obtener una trayectoria de línea cruzada precisa.
4. el uso del sistema de doble móvil, es decir, la tarjeta de entrega puede estar en el movimiento izquierdo y derecho del cuerpo de la cama, mientras que la antorcha también se puede mover hacia la izquierda y hacia la derecha. El movimiento hacia la izquierda y hacia la derecha de la bandeja de entrega es principalmente para colocar la tubería de acero en la dirección de la longitud de entrega, mientras que el movimiento hacia la izquierda y hacia la derecha de la antorcha es para lograr el corte de la trayectoria transversal en conjunto con el movimiento de rotación de la bandeja giratoria al cortar. En este punto, el karst solo necesita completar un movimiento de oscilación relativamente simple, puede mejorar efectivamente la precisión y velocidad de corte. Si la antorcha no se mueve hacia la izquierda y hacia la derecha, todo el movimiento lo lleva el casete, lo que requiere un movimiento continuo de entrada y retorno de la tubería de acero para completar el corte de la trayectoria constante. En este momento, la tubería de acero se presiona de vez en cuando y se tira, lo que producirá una fuerza adicional en la tubería de acero, lo que dará como resultado una trayectoria de corte inexacta.
5.La máquina herramienta tiene la función de detección superior, el uso de elementos de detección y componentes de ejecución importados, para garantizar la precisión de detección, puede detectar la posición de corte de la deformidad del tubo (por ejemplo, error de redondez de forma, etc.), resolviendo así el error causado por la tubería de acero no es redondo. Según el valor medido, el sistema corrige automáticamente la posición del momento de corte de compensación mediante el eje de ajuste de la antorcha para garantizar la precisión de corte.
(1) La tubería de acero de diámetro pequeño es a menudo relativamente delgada, por lo que la rigidez es insuficiente, habrá un fenómeno de flexión obvio. Como el uso de la máquina de corte transversal CNC tradicional (la estructura es principalmente una estructura de placa de una sola tarjeta), hará que la tubería de acero en el proceso de rotación en el movimiento del portador, lo que resultará en dificultad en el centrado de las piezas de trabajo, de modo que la antorcha no se puede cortar normalmente. Especialmente al cortar superficies de abejas soldadas, puede provocar un fenómeno de sobrecorte o socavado.
(2) En los equipos de corte transversal CNC, el proceso utilizado es el proceso de corte térmico (incluido el corte por plasma y el corte por oxígeno), la velocidad de corte está relacionada con el grosor de la pared de la tubería de acero, pero no con el diámetro de la tubería de acero. Cuanto más fina sea la pared, mayores serán los requisitos de velocidad de corte. Cuanto menor es el radio de la tubería de acero y más delgado el espesor de la pared, mayor es la velocidad angular requerida, es decir, mayor es la velocidad de rotación del tubo, como se puede saber por la fórmula V=rω (V es la velocidad lineal y la El radio del tubo es la velocidad angular del tubo La velocidad de rotación del equipo de corte de tubería existente es relativamente baja, lo que no puede satisfacer las necesidades de corte de alta velocidad de tubería de acero de diámetro pequeño.


