
¿Cómo funciona un cortador de plasma?
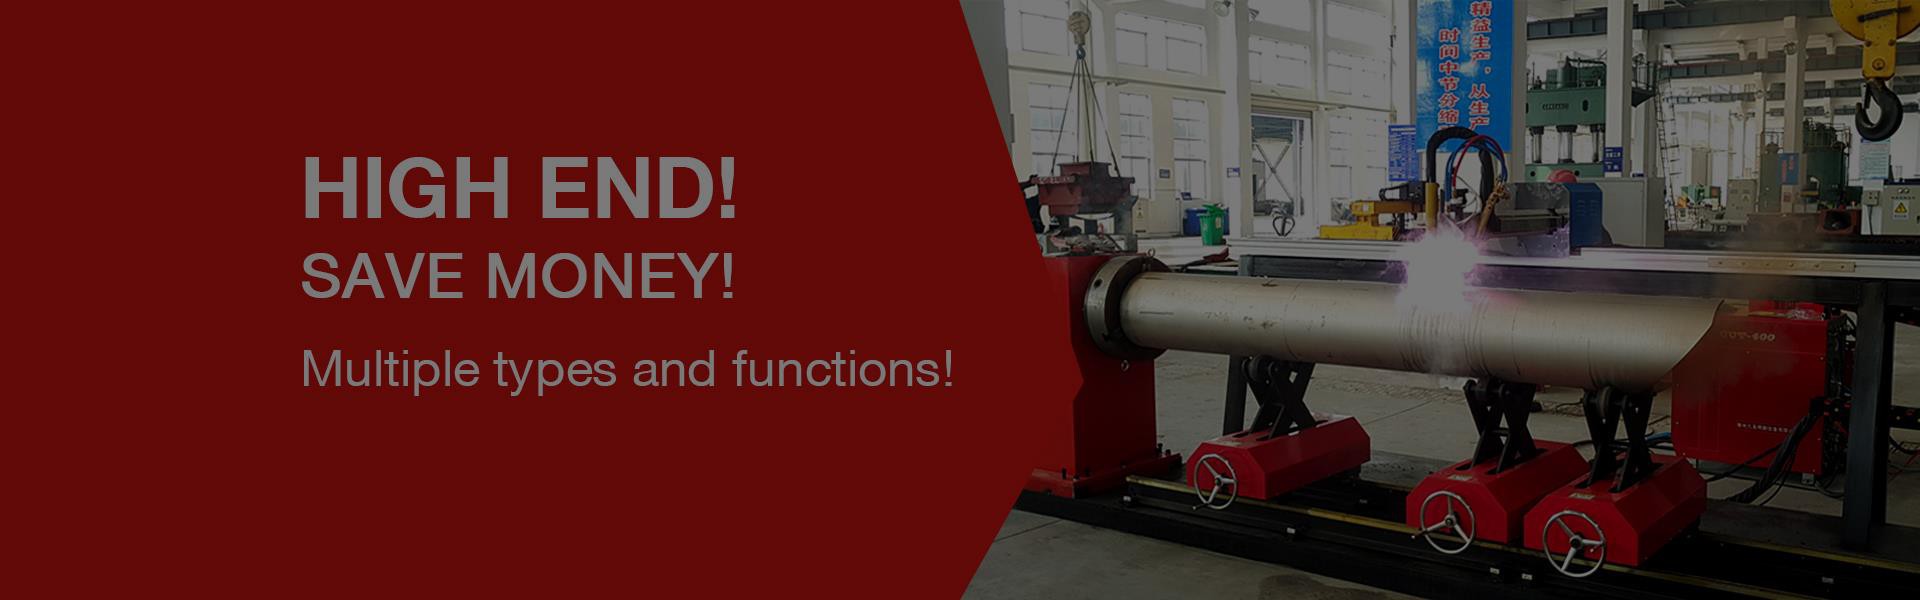
El plasma es un gas calentado a una temperatura muy alta y altamente ionizado, se transferirá a la potencia del arco a la pieza de trabajo, el calor elevado hace que la pieza de trabajo se derrita y explote, formando el estado de trabajo del corte por arco de plasma, por la alta velocidad impulso de plasma para excluir el metal fundido para formar un método de proceso de incisión. A continuación para popularizar los principios básicos de la máquina de corte por plasma.
El corte por plasma con diferentes gases de trabajo puede cortar una variedad de metales de corte por oxígeno difíciles de cortar, especialmente para metales no ferrosos (acero inoxidable, aluminio, cobre, titanio, níquel), el efecto de corte es mejor; La velocidad puede alcanzar de 5 a 6 veces el corte de oxígeno, la superficie de corte está limpia, la deformación por calor es pequeña, ¡casi no hay área de impacto por calor! Las máquinas de corte por plasma son ampliamente utilizadas en automóviles, locomotoras, recipientes a presión, maquinaria química, industria nuclear, maquinaria general, maquinaria de ingeniería, estructuras de acero y otras industrias.
¿Cómo funciona?
1) Después de que el aire comprimido ingresa a la antorcha, la cámara de aire distribuye dos caminos, es decir, el gas de plasma y el gas auxiliar se forman. El arco de gas de plasma actúa como un metal fundido, mientras que el gas auxiliar enfría los componentes de la antorcha y expulsa el metal fundido.
2.La fuente de alimentación de corte incluye el circuito principal y el circuito de control en dos partes, principio eléctrico: el circuito principal incluye contactor, transformador de potencia trifásico de alta resistencia a fugas, rectificador de puente trifásico, bobina de arco de alta frecuencia y elementos de protección. La característica de falta de potencia se debe a la alta resistencia de fuga a la empinada. El circuito de control completa todo el proceso de corte con un interruptor de botón en la antorcha: pre-ventilación-circuito principal-fuente de alimentación-alta frecuencia-corte-arco-parada de arco.
3. La fuente de alimentación del circuito principal es controlada por el contactor, la falta de gas es controlada por la válvula solenoide, y el oscilador de alta frecuencia es controlado por el circuito de control para encender el arco y detener la alta frecuencia después de Se establece el arco.
Parámetros del proceso de corte por arco de plasma
Varios parámetros del proceso de corte por arco de plasma afectan directamente la estabilidad del proceso de corte, la calidad y el efecto del corte. Las principales especificaciones de corte se resumen a continuación:
1. Voltaje vacío y voltaje de columna de arco. La fuente de alimentación de corte por plasma debe tener un voltaje de carga vacío lo suficientemente alto para conducir fácilmente el arco y hacer que el arco de plasma se queme constantemente. El voltaje vacío es generalmente 120-600V, mientras que el voltaje de la columna de arco es generalmente la mitad del voltaje de carga vacía. El aumento del voltaje de la columna de arco puede aumentar significativamente la potencia del arco de plasma, aumentando así la velocidad de corte y cortando un grosor mayor de la lámina de metal. El voltaje de la columna de arco a menudo no se alcanza regulando el flujo de gas y aumentando la contracción del electrodo, pero el voltaje de la columna de arco no puede exceder el 65% del voltaje de carga vacía; de lo contrario, el arco de plasma será inestable.
2. Corriente de corte. El aumento de la corriente de corte también aumenta la potencia del arco de plasma, pero está limitado por la corriente máxima permitida, de lo contrario hará que la columna de arco de plasma sea más gruesa, el ancho del corte y la vida útil del electrodo disminuya.
3.flujo de gas. El aumento del flujo a base de gas no solo puede aumentar el voltaje de la columna de arco, sino que también mejora la compresión de la columna de arco, de modo que la energía del arco de plasma está más concentrada, la fuerza de inyección es más fuerte, de modo que la velocidad de corte y la calidad pueden ser mejorado. Sin embargo, el flujo de gas es demasiado grande, pero acortará la columna de arco, aumentará la pérdida de calor, de modo que la capacidad de corte se debilitará, hasta que el proceso de corte no pueda llevarse a cabo normalmente.
4. Contracción en el electrodo. La llamada contracción interna se refiere a la distancia desde el electrodo hasta la cara final de la boquilla, la distancia adecuada puede hacer que el arco en la boca cortada obtenga una buena compresión, para obtener concentración de energía, alta temperatura del arco de plasma y corte efectivo Una distancia demasiado grande o demasiado pequeña hará que el electrodo se queme gravemente, queme la boca y reduzca la capacidad de corte. La sangría es generalmente de 8-11 mm.
5. Corte la altura de la boquilla. La altura del corte es la distancia desde la cara final del corte hasta la superficie de la pieza de trabajo cortada. La distancia es generalmente de 4 a 10 mm. Es lo mismo que la contracción del electrodo, la distancia debe ser apropiada para dar un juego completo a la eficiencia de corte del arco de plasma, de lo contrario reducirá la eficiencia de corte y la calidad de corte o quemará la boca de corte.
6. Velocidad de corte. Los factores anteriores afectan directamente el efecto de compresión del arco de plasma, es decir, afectan la temperatura y la densidad de energía del arco de plasma, y la alta temperatura y la alta energía del arco de plasma determinan la velocidad de corte, por lo que los factores anteriores están relacionados con La velocidad de corte. Bajo la premisa de garantizar la calidad del corte, la velocidad de corte debe aumentarse tanto como sea posible. Esto no solo aumenta la productividad, sino que también reduce la cantidad de deformación de la parte cortada y el área de impacto térmico del área cortada. Si la velocidad de corte no es adecuada, el efecto se invierte y aumentará la escoria, se reducirá la calidad del corte.